 ENG


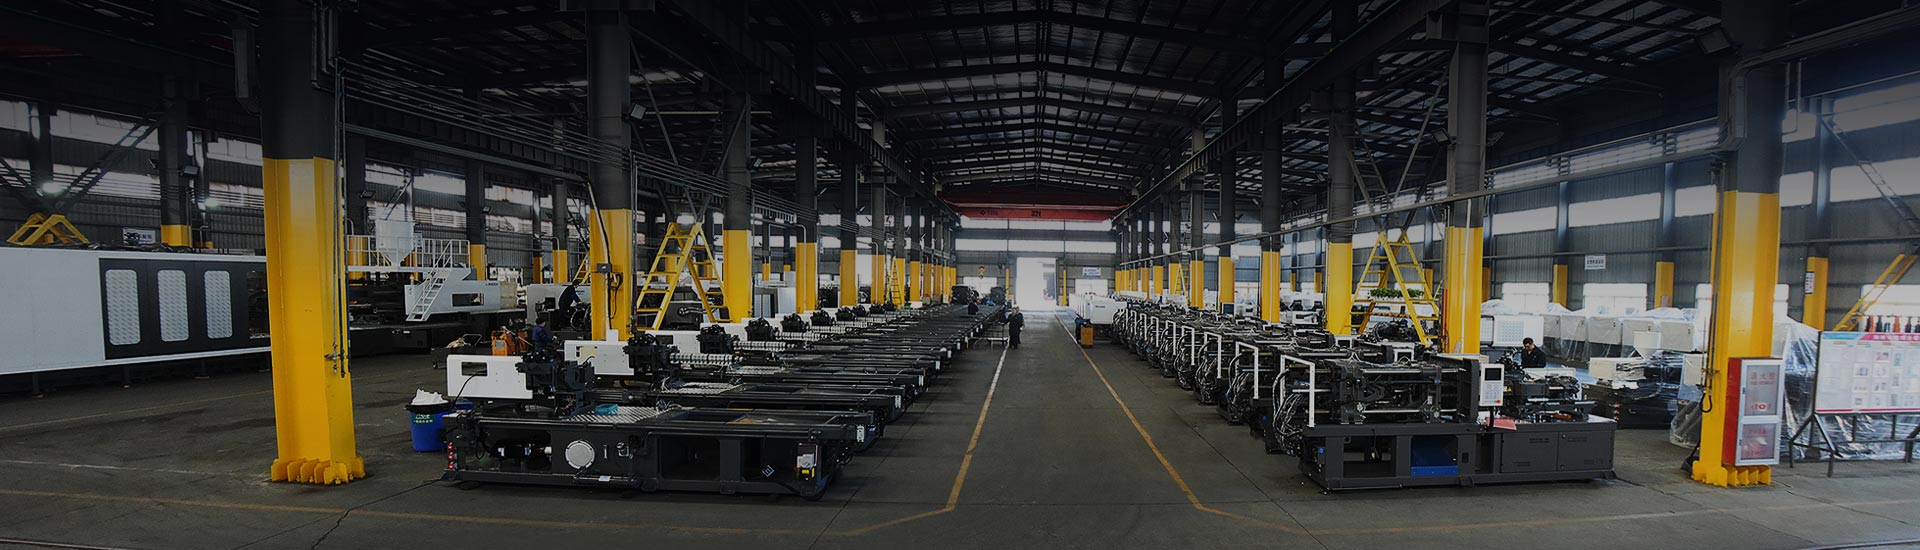
プラスチック射出成形機は、見積書の数ではなく、生産する部品によって選択されます。 32 個のキャビティを持つ PET プリフォーム金型、900 ml の薄肉コンテナ、または 12 kg の物流箱が、固定のサイクル タイムと固定のスクラップ率を何年も維持する必要がある場合、有用な質問は、「この機械のコストはいくらか」ではなく、「この機械は何を保持できるか」になります。
簡単な答えは、まずマシン クラスと型締力を部品形状に固定し、次にドライブ アーキテクチャを決定し、最後に価格を比較します。その注文を取り消す購入者は通常、スクラップ率、サイクルタイム、またはすでに所有している金型を物理的に取り外すことができない機械の差額を支払います。
「プラスチック射出成形機」の対象となるもの
このフレーズは 2 つの異なる目的で使用され、これらを混同すると何週間も無駄になります。
- 機械 - 溶融、射出、保持、排出を行う往復スクリュー射出成形機。ほとんどの技術的な検索はこれを意味します。
- 会社 - ブランド所有者に代わってこれらの機械を実行するカスタム成形業者。
工場に設備を整える場合は、最初に購入することになります。生産をアウトソーシングしている場合は、2 番目の工場を監査していることになりますが、それでもその機械リストが必要です。トン数、ショット サイズ、乾燥サイクルによって、その工場がその部品を見積もれるかどうかが決まるからです。
ブランドに関係なく、機械は 4 つのサブシステムから構築されています。クランプ ユニット (プラテン、タイ バー、トグルまたは 2 プラテン ロック)、射出ユニット (ホッパー、スクリューおよびバレル、ノズル)、駆動システム (固定ポンプ、可変ポンプ、サーボ、ハイブリッドまたは全電動)、そして温度、圧力、位置をシーケンスする制御システムです。
図 1: プラスチック射出成形機の 4 つのサブシステムを簡略化した等角図で示します。
最初にマシン クラスをパーツに一致させます
型締力は適合性を決定する 4 つの仕様のうちの 1 つにすぎないため、2 つの工場が同じ 250 トンの機械を注文しても、まったく異なる結果が得られることがあります。他の 3 つは、ショット重量、タイバー間隔、乾燥サイクル時間です。
| 部品ファミリー | 候補リストに挙げられるマシンクラス | 本当に選択を決めるのは何ですか |
|---|---|---|
| 薄肉容器、蓋、カップ | サーボ油圧を搭載した高速マシン | 約 1 mm 未満の壁での射出速度とサイクル タイム |
| PETプリフォーム | PET専用機 | 低せん断スクリュー形状と 24 ~ 96 個のキャビティにわたるショットの再現性 |
| PVC および CPVC 継手 | PVC専用機 | 耐食性バレル、厳密な温度制御、短い滞留時間 |
| 木箱、バケツ、物流コンテナ | クレートとバケットに最適化されたサーボ マシン | クランプ力、金型重量のサポート、重いショット重量での反復可能なサイクル |
| 家電製品および家庭用部品 | 汎用サーボマシン | ショット重量ウィンドウ、プラテンサイズ、色変更速度 |
| 大型自動車部品および技術部品 | 2プラテン機 | プラテン寸法、タイバー間隔、重い金型を使用したドライサイクル |
部品から機械までテーブルを読み取ります。実際の見積もりは、倉庫にあるトン数から始まる逆算されることがよくあります。サプライヤーに図面、キャビティ数、および材料を特定のモデルにマッピングするよう依頼し、どの仕様が代替案を除外したかを説明するよう依頼してください。
クランプ力は候補リストの最初のフィルタです
型締力は、金型を押し離そうとするキャビティの圧力に抗して金型を閉じた状態に保ちます。作業方法は、投影面積にキャビティ圧力を乗算し、バリが発生しやすい形状や低粘度グレードの安全マージンを加えたものです。同じ設置面積の平らな蓋と深いバケツでは、最終的に 200 トンの開きが生じる可能性があるのはこのためです。
型締力が固定されると、次の 3 つの数値によってモデルがすぐに削除されます。
- ショット重量 - 部品とランナーは通常、最大ショット容量のおよそ 20 ~ 80% の内側に位置するため、スクリューには溶融物を劣化させることなく可塑化するのに十分な滞留時間があります。
- タイバーの間隔とプラテンのサイズ - トン数が何であっても、物理的に適合しない金型はクランプできません。
- 乾燥サイクル時間 - 自転車の下の床。ドライサイクルと噴射と冷却が目標を超える場合、その機械はその用途に適していません。
図 2: 公表されているモデル指定に基づく、機械シリーズごとの上部型締力。
一部の家族が一人でいることはめったにないため、範囲は重要です。木枠から始まるプラントでは、バケット、次にキャップ、そしてより厳しい許容範囲を持つ技術部品が追加されます。 1 つのスペアパーツおよびサービス エコシステム内でおよそ 98 ~ 3,300 トンをカバーするカタログにより、後から 2 番目のサプライヤーとの関係を回避できます。
 HXM258-I:HXMサーボ射出成形機 射出成形装置の広大な領域において、258T 省エネ サーボ射出成形機は、小規模生産に最適な選択肢として際立っています。 製品を見る→
ドライブのアーキテクチャが電気代を決める
駆動システムはサイクルに必要な分だけを消費するため、同じクランプ力を持つ 2 台の機械では消費エネルギーが著しく異なる場合があります。固定ポンプ機械は、ポンプを高速で連続的に運転します。サーボ駆動の油圧機械が出力を需要に合わせます。ハイブリッド機械はサーボ油圧システムと電動射出軸を組み合わせ、全電気機械は射出軸とクランプ軸から油圧を完全に取り除きます。
固定ポンプ機械に比べてサーボ駆動の油圧装置による節約効果は、サイクル、金型、冷却負荷によって異なるため、単一の割合には疑念を持って扱ってください。署名する前に、自分の金型とサイクルについてサブメーター付きのトライアルを依頼してください。
図 3: ドライブ タイプの説明を補助するものであり、仕様書に代わるものではありません。
実際: 全電気式およびハイブリッド機械は、再現性とエネルギーが重要な中小型トン数の作業で優れた効果を発揮します。サーボ油圧機械は依然として部品サイズ全体にわたって最も広範な妥協点であり、部品、金型、トン数が大きくなると 2 プラテン設計が引き継がれます。
サイクルタイムが重要な場合: 高速マシン
薄肉包装は、トン数ではなく機械クラスが収益性を決定する最も明白なケースです。約 1 mm 未満の壁は数分の一秒で凍結するため、ゲートが密閉される前に溶融物が到達する必要があります。それには、高い射出速度と圧力応答、アキュムレータまたはサーボ射出軸、適切な圧縮比のスクリュー、および圧力スパイクに耐えられる十分な剛性のクランプ構造が必要です。
汎用機械を押してこのような金型を稼働させることはできますが、サイクルが長くなり、スクラップ率が上昇し、金型の摩耗が早くなります。のために 薄肉の包装および容器 、高速クラスは、サイクルをウィンドウ内に維持するために正確に存在します。
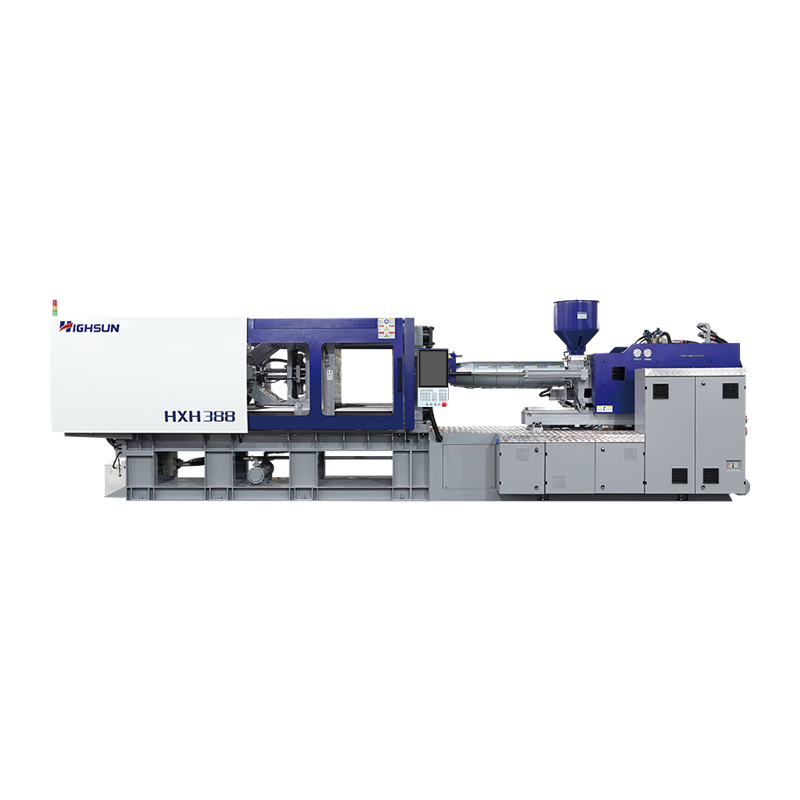 HXH388:HXH高速射出成形機 高度な技術と最適化された設計により、388 トンの薄肉射出成形機は生産効率の面で優れたパフォーマンスを発揮します。 製品を見る→
高速マシンが通常グループで購入される理由もサイクル タイムです。1 台のマシンがラインの出力を設定し、残りのマシンはそれに従うことになります。
PET プリフォームと PVC フィッティングはそれぞれ独自のマシン クラスです
PET プリフォームはアセトアルデヒド含有量、固有粘度損失、肉厚分布に基づいて判断されますが、汎用スクリューはこれらのいずれにも対応するように設計されていません。 PET 専用のマシンは、低せん断スクリュー形状、短い滞留時間、および 24 ~ 96 キャビティのホット ランナーを保持するのに十分なショット再現性を採用しています。
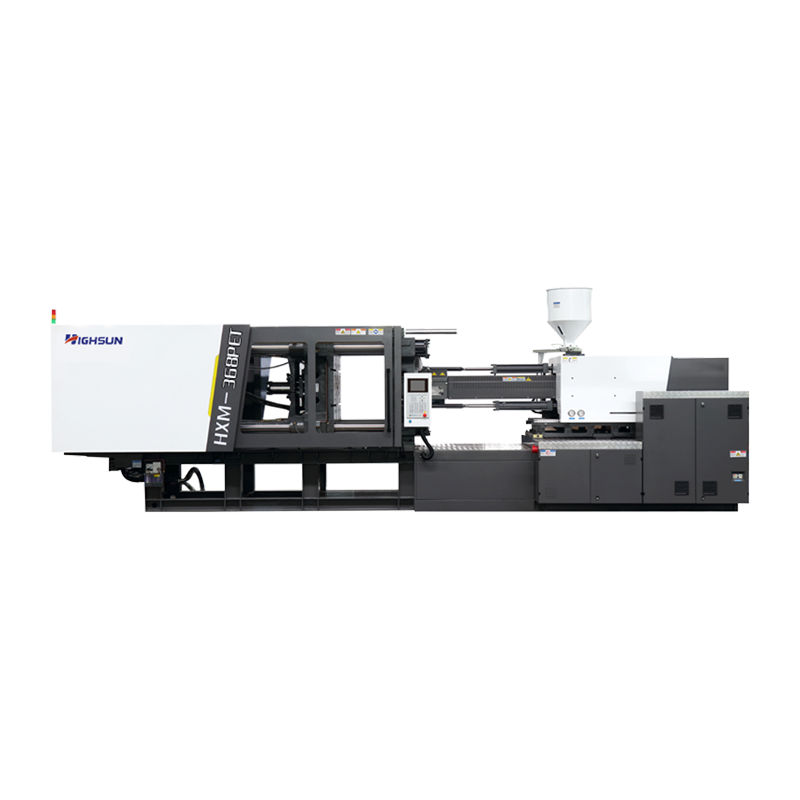 HXM368-PET:PETプリフォーム射出成形機 HXM-368T PET射出成形機は、型締力の大きなトン数(368トン)を備えた専用モデルです。効率的な成形のために特別に設計されています。 製品を見る→
PVC はその逆の問題です。この材料は過熱したりバレル内に長時間放置されたりすると塩化水素を放出するため、PVC 機械では耐食性のスクリューとバレルの冶金、より厳格な温度ゾーニング、デッドコーナーのない流路が使用されています。標準的なマシンで PVC を実行すると、ハードウェアの寿命が短くなり、再利用が困難なスクラップ ストリームが生成されます。
注文書を承認する前に確認すること
納入後の紛争のほとんどは、測定はおろか文書化もされていない仕様に遡ります。サプライヤーと協力してこのリストを検討してください。
- ショット重量とスクリュー圧縮比はパンフレットではなく実際の金型に合わせました。
- タイバーの間隔、プラテンの寸法、および金型の取り付けパターンを金型の図面と照合してチェックします。
- ドライサイクルは、金型を取り付け、ループ内に取り出しロボットを配置して測定されました。
- 自分のサイクルのエネルギー消費量をサブメーターで確認します。
- 油圧、サーボ、制御コンポーネントのブランドは書面で確認されています。
- 契約で合意されたスペアパーツリスト、リードタイムおよび地域サービス応答時間。
- 保証範囲はフレームだけでなく、ネジ、バレル、サーボドライブも対象となります。
- 設置、試運転、オペレーターのトレーニングは含まれているか、別途料金がかかります。
このリストのより長い商用バージョンについては、サイトのメモを参照してください。 射出成形機購入のポイント .
購入価格は5年間の予算の1行
機械の価格は、金型、自動化、設置、エネルギー、予備品、ダウンタイムを考慮すると、通常、成形セルの半分ほどになります。より安価でも 15 秒サイクルで 2 秒遅い機械は、3 交代生産の数か月以内にその差がなくなります。
- 良品部品の 1 キログラムあたりのエネルギー (見積もりではなく測定値)
- 始動時、色変更時、材料切り替え時のスクラップ率
- 油圧、電気、制御の故障間の平均時間
- サーボドライブの 2 週間の待機は、2 週間の出力損失に相当するため、スペアパーツのリードタイム
- 製品ラインが変更された場合の再販または下取り価格
短期で耐久性の低い製品の場合、価格だけで購入することは防御可能です。 5 年間で 3 シフトを実行するものについては、請求書よりもドライブ アーキテクチャとサービス ネットワークが重要です。
よくある質問
Q1.プラスチック射出成形機とは何ですか?
プラスチックを溶かして金型に注入する機械、またはそれらの機械を稼働させる会社を意味する場合があります。機器の購入においては、クランプ力、ショット サイズ、駆動システムによって表される機械を意味します。
Q2.製品に適した射出成形機を選択するにはどうすればよいですか?
投影面積、肉厚、材質、キャビティ数から始めて、クランプ力、ショット重量、タイバー間隔、乾燥サイクルを確認します。これら 4 つが修正された後でのみ、ドライブ アーキテクチャと射出成形機の価格を比較してください。
Q3.プラスチック射出成形機の価格はいくらですか?
価格はクランプ力、ドライブの種類、スクリューとバレルの仕様、コントローラー、オプションによって決まるため、モデル番号がなければ単一の数字は意味がありません。必ず特定のモデルおよび特定の金型に関連付けられた見積もりを依頼してください。
Q4.クランプ力とは何ですか?またどのように計算されますか?
型締力はキャビティ圧力に対して金型を閉じた状態に保ち、投影面積にキャビティ圧力と安全マージンを乗じたものとして推定されます。アンダーサイジングはバリや金型の損傷を引き起こします。サイズを大きくしすぎると、お金とエネルギーが無駄になります。
Q5.サーボ射出成形機、ハイブリッド射出成形機、全電動射出成形機の違いは何ですか?
油圧サーボ machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
Q6. PETプリフォームや薄肉包装にはどの機械が最適ですか?
PET プリフォームには、低せん断スクリュー形状とタイトなショット再現性を備えた専用の PET 機械が必要ですが、薄肉のパッケージングには、射出応答が速い高速機械が必要です。汎用マシンは通常、価格差よりもスクラップの方が高くつきます。


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
