 ENG


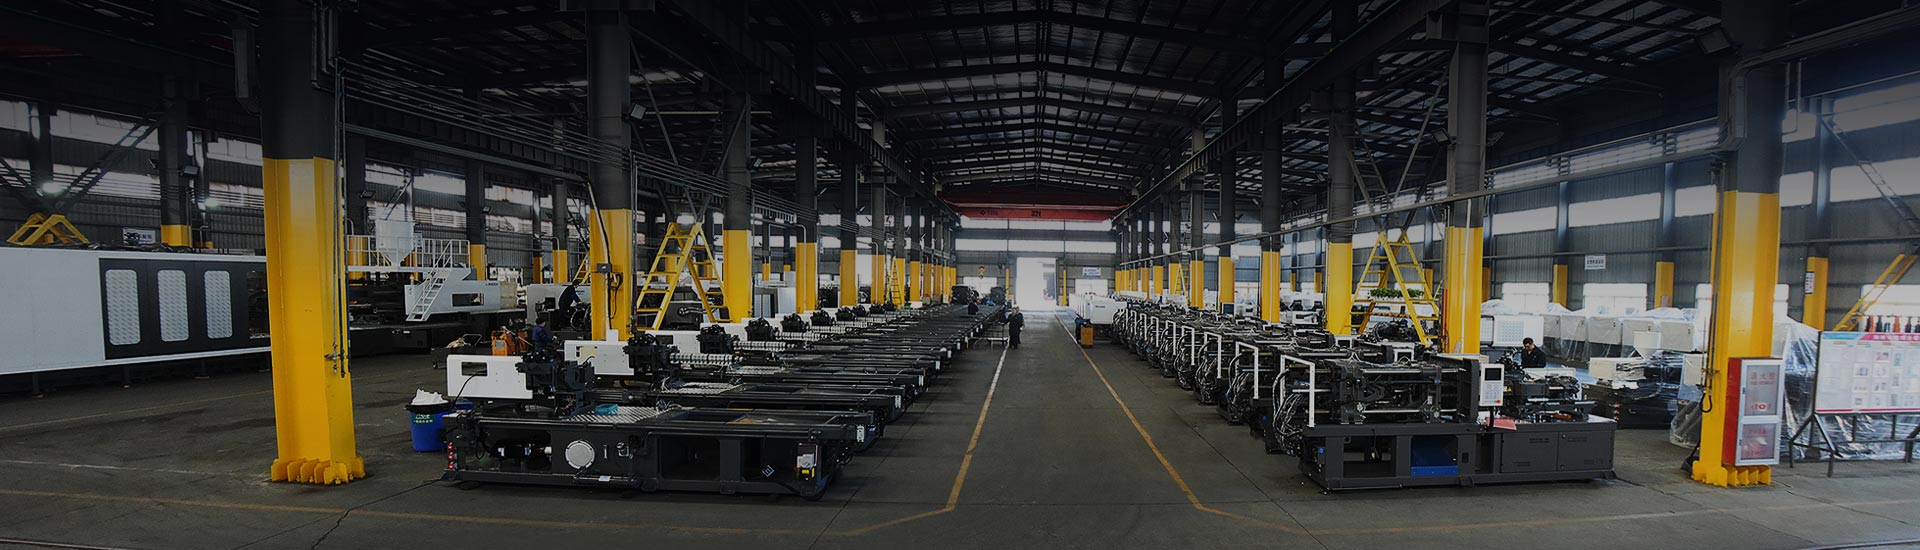
射出成形機とは
射出成形機は、プラスチック樹脂を加熱して溶かし、制御された圧力下で閉じたスチール製の金型に射出して固体部品を形成する製造装置です。金型内で部品が冷えると、金型が開き、部品が排出され、機械はこのサイクルを、多くの場合、シフトごとに数千回繰り返します。この反復可能なプロセスが、射出成形機が依然として大量生産用のプラスチック加工装置の中で最も広く使用されているカテゴリーの 1 つである理由です。
すべての射出成形機は、連携して動作する 2 つの機能システムを中心に構築されています。1 つは溶融樹脂を可塑化して送り出す射出ユニット、もう 1 つは射出圧力に抗して金型を閉じた状態に保持し、部品を取り出すために金型を開くクランプ ユニットです。これらのシステムが油圧式、電気式、またはサーボ油圧ハイブリッド構成によって駆動されるかどうかによって、このガイドで後述するさまざまなマシン タイプが定義されます。
射出成形装置は幅広いサイズ範囲に及びます。小型の精密機械は 100 トンのクランプ力でも十分に動作しますが、大規模な構造用途では数千トンの定格の機械が必要です。一つの参考として、HXM、HXH、HXZ、HYDシリーズをはじめとしたハイサン独自の製品ラインナップをご紹介します。 型締力範囲は98トン~3,000トン これは、この機器カテゴリがいかに広いかを示しています。
2つのコアシステム 射出ユニットと型締ユニット
4 つの主要な段階 充填、包装、保持、冷却
98T~3,000T 代表的なクランプ力範囲
射出成形段階: 充填、梱包、保持、冷却
射出成形手順は、単一の動作ではなく、短い繰り返しサイクルとして最もよく理解されています。各射出成形操作は、型の閉じと型締め、充填、梱包と保持、冷却、そして最後に型の開きと取り出しを経て進みます。射出成形機のトン数だけでなく、各段階を正しく行うことが、部品の寸法が正しく、目に見える欠陥がないかどうかを決定します。
1 クランピング クランプ ユニットは金型を閉じ、入ってくる溶融物の圧力に抵抗するのに十分な力で 2 つの半分を一緒に保持します。
2 充填 スクリューが前方に移動し、溶融樹脂をノズルとランナー システムを通して押し出し、制御された速度で金型キャビティを充填します。
3 梱包と保管 追加の圧力を加えて追加の材料をキャビティに詰め込み、部品が冷え始めるときの収縮を補償します。
4 冷却 成形品は、取り出された後にその形状を保持できるほどの硬さになるまで、閉じた金型内で冷却され続けます。
5 排出 金型が開き、エジェクター ピンが完成した部品を押し出し、クランプ ユニットが再び閉じて次のサイクルが始まります。
サイクル圧力プロファイル
1 成形サイクルにわたる相対的なキャビティ圧力の例。実際の圧力曲線は、部品の形状、壁の厚さ、材質によって異なります。
段階ごとのサイクルタイムシェア
生産現場で一般的に観察される一般的なパターン。通常、冷却が総サイクル タイムの最大の割合を占めます。実際の比率は壁の厚さと材質によって異なります。
射出成形機のコンポーネントの説明
このセクションでは、樹脂の取り込みから完成部品に至るまで、すべての機械内部にある重要な射出成形装置を詳しく説明します。これらのコンポーネントを理解すると、初期設定から日常的な操作、トラブルシューティングに至るまで、プラスチック射出成形の日常的な作業を追跡することが容易になります。
ホッパー 原料樹脂ペレットを保持し、重力によってバレル内に送り込みます。多くの生産ラインでは、ホッパーは周囲の補助機械の一部として乾燥機または真空ローダーに接続されています。
バレルとスクリュー(可塑化ユニット) 加熱されたバレル内の回転スクリューは、射出前に樹脂を搬送、圧縮、溶解させます。スクリューの形状、圧縮率、長さと直径の比は、加工される樹脂の種類に合わせて調整されます。
ノズル 溶融樹脂をバレルから金型のスプルーに送ります。ノズル先端の設計は、よだれ、圧力損失、次のサイクルの開始時にショットが金型からどれだけきれいに分離されるかに影響します。
クランピング Unit 機械式トグル、直接油圧シリンダー、または 2 プラテン タイバー シリンダー配置を使用して、射出圧力に抗して 2 つの金型半体を閉じた状態に保持し、成形品を取り出すために金型を開きます。
金型 通常、別の金型メーカーによって供給される精密鋼ツール。完成品のキャビティとコアの形状を形成し、冷却チャネルのレイアウトを定義します。
タイバー プラテンの動きをガイドし、クランプ中に発生する反力を伝達し、機械に圧力がかかっている間、金型の位置を維持するスチール バー。
駆動方式 機械のタイプに応じて、油圧ポンプ、サーボ油圧ハイブリッド システム、または完全電気サーボ モーターを通じて、スクリューの回転、射出、クランプ動作の背後に電力を供給します。
制御システム(HMI) タッチスクリーン インターフェイスとプログラマブル コントローラーにより、オペレーターは射出速度、圧力、温度などのプロセス パラメーターをサイクルごとに設定、保存、監視できます。
機械構造の概要
一般的な射出成形機のレイアウトを簡略化した構造概要。実際のコンポーネントの配置は、マシンのタイプやメーカーによって異なります。
射出成形機の種類と見分け方
射出成形機は一般に、駆動タイプと型締構造によってグループ化されます。駆動タイプは油圧、電気と油圧のハイブリッド、全電気機械をカバーし、クランプ構造は従来のトグル設計と 2 プラテン設計をカバーします。これらのカテゴリーの上には、二色機や専用の PET または PVC シリーズなど、特定のプロセス向けに構築された特殊な構成が重ねられています。
一般的なマシンタイプの定性的比較
定性的で例示的な比較は、相対的な傾向を示すことを目的としており、特定のモデルの測定されたパフォーマンス値ではありません。
電動・油圧ハイブリッド(サーボ)マシン サーボ駆動の油圧ポンプと従来の油圧作動を組み合わせます。この構成は幅広いトン数範囲をカバーし、精度、エネルギー効率、運用の柔軟性のバランスが取れており、一般製造向けに最も広く指定されている射出成形機カテゴリーの 1 つとなっています。
オール電化 Machines クランプ、射出、排出には作動油の代わりにサーボモーターを使用します。これらは通常、高速な動的応答、クリーンな動作環境、および強力な再現性を提供し、精密エレクトロニクス、医療、光学部品に適しています。
ツープラテン Machines 従来の 3 プラテン トグル設計を、タイバー シリンダーによって直接接続された 2 つの大きなプラテンに置き換えます。このレイアウトは、大きな金型全体に型締力を均等に分散し、大トン数の用途に一般的です。
高-Speed Machines 高剛性フレームと薄肉高キャビテーション金型向けの素早い射出応答性を備えています。これらは、パッケージング、薄肉容器、その他の高速サイクルの大量部品によく使用されます。
二色・多素材マシン 2台以上の独立した射出装置と回転またはスライド式の金型テーブルを備えており、1つの部品に2種類の樹脂または2色の樹脂を1サイクルで成形できます。
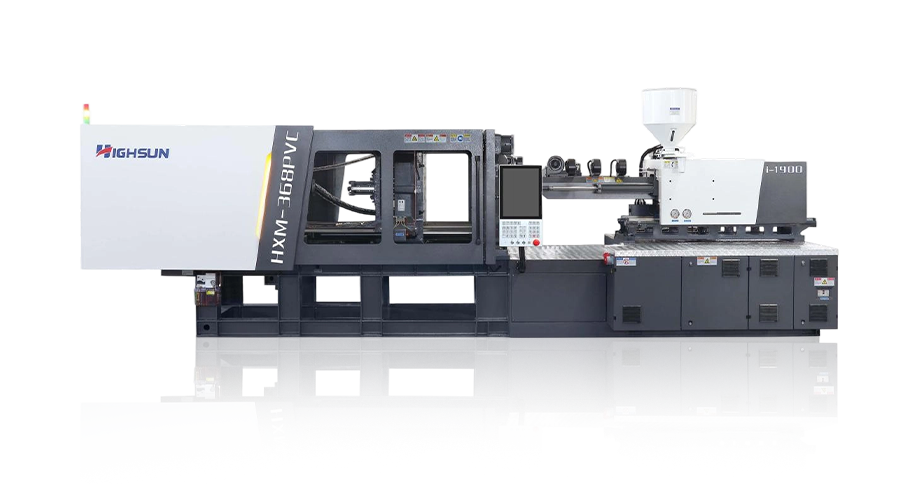
PETおよびPVC専用マシン 単一の樹脂ファミリーに合わせて調整された特殊なスクリュー、バレル、および温度制御システムを使用します。 PET プリフォーム機械は高速冷却と透明性を実現するために最適化されており、PVC およびパイプ継手機械は PVC の熱感度に適した耐食性コンポーネントを使用しています。
型締力とトン数: 部品に合わせた機械のサイズ設定
一般にトンで表されるクランプ力は、溶融樹脂が圧力下でキャビティを満たしている間、金型を閉じた状態に保つためにクランプ ユニットがどれだけの力を加えることができるかを表します。トン数は通常、部品の投影面積、使用する樹脂の適切なキャビティ圧力係数、および適切な安全マージンから推定され、最終的なサイジングの前に金型メーカーまたは機械サプライヤーに確認されます。
機種別クランプ力 シリーズ別
機械シリーズごとの一般的に利用可能なクランプ力のおおよその参考範囲。正確な製品はメーカーやモデルによって異なります。
部品カテゴリ別のトン数参照
以下の表は、トン数と部品カテゴリがどのように一致するかについての一般的な開始点を示しています。これは初期計画の参考となるものであり、特定の部品や金型の適切なトン数計算に代わるものではありません。
| トン数範囲 | 代表的な部品例 | 一般的なマシンタイプ |
|---|---|---|
| 200トン未満 | 小型精密部品、コネクタ、キャップ、クロージャ | 全電気式または小型ハイブリッドサーボマシン |
| 200~600トン | 家庭用品、PETプリフォーム、中型家電部品 | ハイブリッドサーボまたは専用PETマシン |
| 600~1,200トン | 自動車内装パネル、大型木枠、パイプ継手 | ハイブリッドサーボまたはツープラテンマシン |
| 1,200トン以上 | 大型自動車のボディパネル、パレット、大型家電製品の筐体 | 2プラテンマシン |
適切な射出ユニットの選択
射出ユニットは樹脂を溶融して供給する仕事をするため、トン数だけで選択するのではなく、部品と材料に合わせてサイズと構成を決定する必要があります。同じ型締力を備えた 2 台の機械であっても、射出ユニットがショット サイズや樹脂の挙動に適合していなければ、同じジョブには適合しない可能性があります。
ショット サイズと可塑化能力が最も重い部品とランナーをカバーし、将来の金型に備えてある程度の余裕があることを確認します。
充填剤と添加剤がせん断と熱の必要性を変化させるため、スクリューの長さ対直径の比率と圧縮率を樹脂ファミリーに合わせてください。
素早い充填時間を必要とする薄肉または長い流路の部品に対する最大射出圧力と速度を確認してください。
PVC、ガラス入り、またはその他の要求の厳しい樹脂には、耐食性または耐摩耗性のネジおよびバレル処理を検討してください。
バレルが次のショットをどれだけ早く準備できるかによってサイクル時間が制限される場合は、背圧と可塑化速度を見直してください。
ノズルのタイプと温度制御ゾーンが、PET などの湿気や熱劣化に敏感な素材に適していることを確認します。
補助機械およびサポート機器
射出成形機とサポート機械を順番に選択するのではなく、一緒に選択すると、よりバランスのとれた生産セルが生成される傾向があります。射出成形機自体にサイクル能力に余裕がある場合でも、補助機械が射出成形セルの制限要因となることがよくあります。スループットを維持できない乾燥機、小型の金型に合わせたサイズのチラー、または到達サイクルが遅い取り出しロボットは、それぞれ全体の生産量を制限する補機のボトルネックになる可能性があります。そのため、補機のサイジングは、トン数や射出ユニットの選択と同じように注意する必要があります。これは、複数のキャビティファミリー金型やホットランナーツールなど、複数のサポートシステムを同時に調整する必要がある複雑な射出成形金型設計用の補助機械にとってさらに重要です。
材料乾燥機およびローダー PETなどの吸湿性樹脂の水分を除去し、乾燥済みの材料を自動で供給するため、ホッパー周りでの手作業が軽減されます。
金型 Temperature Controllers 金型内で水または油を循環させてキャビティ表面温度を一定に保ちます。これはサイクル タイム、表面仕上げ、寸法安定性に影響します。
ウォーターチラー 冷却水を金型に供給し、セットアップによってはバレルにも供給し、通常サイクル タイムの最大の割合を占める冷却ステージをサポートします。
ロボット取り出しシステム 完成した部品とランナーを金型エリアから自動的に取り出すことで、取り出し段階を短縮し、無人生産をサポートします。
造粒機と再生システム スプルー、ランナー、および不合格部品を再処理して使用可能な再生材にします。これは、大量のスクラップが発生するファミリー金型にとって重要なステップです。
ホットランナーコントローラー ホット ランナー金型のゾーンごとの温度を管理します。これは、複雑な複数キャビティの金型設計にとって特に重要です。
材質の検討:樹脂、ポリエチレン、エンジニアリングプラスチック
樹脂ファミリー間の射出成形加工の違いは、すべてのジョブに単一の機械セットアップが機能しない理由を説明しています。樹脂射出成形プロセスは、流動長、収縮率、せん断や熱に対する感度など、材料が溶融した後の挙動に大きく依存します。
樹脂射出成形プロセスの基礎
すべての樹脂射出成形プロセスは溶融挙動から始まります。ガラス繊維強化を含むエンジニアリング樹脂は通常、より高いバレル温度、より高い射出圧力、および耐摩耗性スクリューを必要としますが、未充填の汎用樹脂は一般に、より広い処理範囲でより低い温度で処理されます。
短いポリエチレン射出成形加工ガイド
ポリエチレンは半結晶性樹脂で、キャップ、クロージャ、薄肉包装、家庭用品に広く使用されています。一般に、低い湿度感受性と広い溶融温度範囲で加工されますが、金型設計では収縮を考慮する必要があり、高密度グレードと低密度グレードは通常、1 つのレシピとして扱うのではなく個別に調整されます。
BMC (バルク成形コンパウンド) などの熱硬化性材料は、熱可塑性プラスチックとは異なる方法で加工されます。早期硬化を防ぐためにバレルは比較的低温に保たれますが、金型自体は加熱されているため、部品がキャビティに充填されると硬化します。そのため、BMC 対応機械では、標準の熱可塑性プラスチック プレスとは異なるバレルと制御構成が使用されます。 PVC も同様に独自の道をたどります。その理由は、PET が透明度を保つために徹底的な予備乾燥と迅速かつ均一な冷却を必要とするのに対し、熱に弱いため耐食性のネジと厳密に制御されたバレル温度が必要だからです。
射出成形部品の主な用途
射出成形部品および射出成形品は、使い捨てのパッケージから長年の継続使用に耐える構造部品に至るまで、ほぼすべてのカテゴリーの製造品に適用されます。家電製品の射出成形だけで、洗濯機のドラムから冷蔵庫のドアライナーまであらゆるものをカバーできますが、同じコアプロセスで、異なる金型、スクリュー、サイクル設定を使用して、自動車の内装トリム、医療機器のハウジング、電気エンクロージャも製造されます。
自動車部品 家庭用電化製品 包装および飲料の瓶詰め 産業用コンポーネント 消費者向け製品 医療機器 建設と建築
ハイサンについて
Ningbo Highsun Plastic Machinery Co., Ltd. は、プラスチック機械製造の中心地として業界内で広く知られている中国寧波市の北侖科学技術園区に拠点を置いています。工場は以上のものをカバーします 120,000平方メートル HIGHSUN ブランドの射出成形機の製造に特化しています。
HIGHSUN Machinery は、約 20 年にわたる集中的な開発と親会社での 50 年以上の経験に基づいて構築されており、寧波の射出成形機メーカーのトップ 3 に、また中国のプラスチック成形機メーカーのトップ 10 にランクインしています。同社は、自社のアプローチを、目標に基づいた製造品質基準と組み合わせた洗練された生産プロセス管理であると説明しています。
HIGHSUN の製品範囲は、電動油圧ハイブリッド機械、2 プラテン機械、高速機械、単色および二色機械、BMC 機械、およびクランプ力 98 トンから 3,000 トンの専用 PET および PVC シリーズに及びます。標準カタログ仕様から外れるプロジェクトには、カスタマイズされた構成が利用できます。射出成形機のサプライヤーとして、HIGHSUN はその経営理念を、顧客中心のアプローチで日々の業務を導きながら、卓越性と成形の完璧さを追求することであると説明しています。
120,000平方メートル 工場の設置面積
98T~3,000T クランピング force range
トップ3 / トップ10 寧波 / 中国のランキング

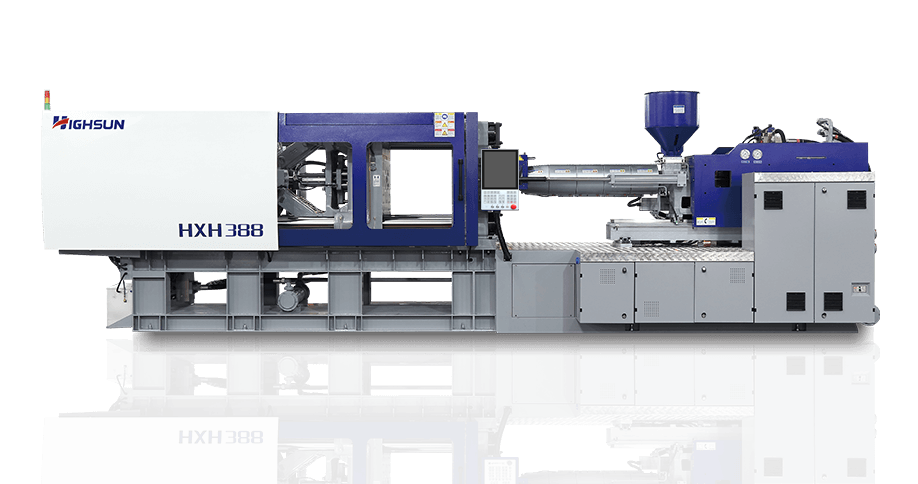
HXH高速機 高-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. シリーズを見る



よくある質問
Q1 射出成形機とは何ですか?
射出成形機は、プラスチック樹脂を溶かし、閉じた金型に圧力をかけながら射出し、そこで冷却されて完成部品を形成する製造装置です。これは、ほとんどの量産プラスチック部品の背後にある中核的な機器です。
第2四半期 射出成形機はどのように動作するのですか?
これは、金型が閉じてクランプされ、溶融樹脂がキャビティに充填され、保圧と保持圧力によって収縮が補償され、部品が冷却され、金型が開いて、サイクルが繰り返される前に完成した部品を取り出すことができるように、繰り返しサイクルを通じて機能します。
Q3 射出成形機にはどのような種類がありますか?
一般的なカテゴリには、油圧機械、電気油圧ハイブリッド機械、全電気機械、ツープラテン機械、高速機械、およびダブルカラー機械のほか、特定の樹脂向けに構築された専用の PET および PVC シリーズが含まれます。
Q4 射出成形機はどうやって選べばいいですか?
部品のクランプ力要件、ショット サイズ、樹脂から始めて、それらをドライブ タイプ、プラテン サイズ、制御システムと照合し、特定のサプライヤーが自動化と材料のニーズをどの程度サポートできるかに合わせて検討します。
Q5 どのサイズの射出成形機が必要ですか?
機械のサイズは通常、最大部品の投影面積、材料に必要なキャビティ圧力、およびショット重量によって設定されるため、適切なサイズは、実行する予定の特定の部品や金型によって異なります。
Q6 射出成形機は何トン必要ですか?
トン数要件は、小型の精密部品の 100 トン未満から、大型の構造部品の最大数千トンまで幅広く異なるため、トン数は一般的な平均から推測するのではなく、部品ごとに計算されるのが一般的です。
Q7 射出成形機のトン数はどのように計算すればよいですか?
トン数は通常、部品の投影面積に樹脂の適切なキャビティ圧力係数を乗算し、安全マージンを追加することによって推定されます。この計算は通常、最終的なサイジングの前に金型メーカーまたは機械サプライヤーに確認されます。
Q8 適切な射出ユニットを選択するにはどうすればよいですか?
射出ユニットのショット サイズと可塑化能力を最も重い部品とランナーに合わせてから、PVC、PET、ガラス入りエンジニアリング プラスチックではそれぞれ異なるスクリューとバレル構成が必要となるため、スクリューの設計が樹脂に適していることを確認します。


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
