 ENG


クイックアンサー: 適切なものを選択する方法 射出成形機
適切な射出成形機の選択は、型締力、ショット サイズ、ドライブ タイプを工場で実際に生産する予定の部品に適合させることから始まり、その後、精度、材料の適合性、エネルギー使用量、設置面積、自動化の準備状況、およびメーカーによる長期サポートを確認します。 射出成形機工場 すべてが毎日の生産目標に沿っています。以下のセクションでは、一般的なプラスチック加工の実践から得られた参考図、比較表、およびトラブルシューティングの概要を使用して、10 の実際的な要素を順番に説明します。
- 型締力とトン数 - トン数を部品の投影面積と壁の厚さに合わせます
- ショットサイズとバレル容量 - ショット重量をバレル容量の実行可能な割合内に保つ
- 油圧電気またはハイブリッドドライブ - トン数クラスとサイクルパターンに適合する駆動タイプを選択してください
- 精度と制御システム - 公差が厳しい部品の閉ループフィードバックを確認する
- 材質の適合性 - 使用している樹脂ファミリーに対してスクリューとバレルの設計を確認してください。
- エネルギー効率 - 計画されたシフトパターンの負荷レベル全体での相対的なエネルギー消費を比較します。
- 機械の設置面積と金型のフィット感 - タイバーの間隔、金型の高さの範囲、床面積を確認します。
- 自動化の準備状況 - ロボットの取り付けインターフェースと入出力の同期を確認します
- メンテナンスの期待 - デューティサイクルに合わせて定期的なオイル、ネジ、アライメントのチェックを計画します。
- メーカーサポート - 工場のエンジニアリングの深さとスペアパーツのネットワークを評価する
型締力とトン数の要件
型締力は、溶融プラスチックが圧力下で押し込まれている間、金型の半分を閉じた状態に保ちます。通常、購入者が機械を検討する際に最初に比較する仕様です。 射出成形機工場 。プラスチック加工における一般的なアプローチは、成形品とそのランナーの投影面積に圧力係数を乗じて型締トン数を見積もることです。圧力係数は、関係する樹脂と壁の厚さに応じて、通常 1 平方インチあたり約 3 ~ 5 トンになります。
型締力が小さすぎる機械で金型を稼働させると、射出中に金型がわずかに割れて開き、パーティング ラインに沿ってバリが発生する可能性があります。一方、大型の機械で小さな金型を稼働させると、サイクルあたりのエネルギー消費が増加し、タイバーやプラテンに不必要な摩耗が加わります。 投影される部品面積に合わせてトン数を一致させると、金型の寿命にわたって部品の品質と機械の寿命の両方が保護されます。
部品カテゴリ別の代表的なクランプ力
95T 小さな部品
240T 家庭用
600T 自動車
1400T 大型部品
一般的な部品カテゴリごとの中間点の参考例。実際のトン数は壁の厚さとゲートの設計によって異なります。
| クランプ力範囲 | 一般的なプラテン クラス | 一般的なアプリケーション |
|---|---|---|
| 60T~130T | コンパクト | 小型精密部品、コネクタ、キャップ |
| 130T~350T | ミッドサイズ | 家庭用 goods, appliance housings |
| 350T~850T | 大 | 自動車 interior and structural parts |
| 850T以上 | 特大 2 プラテン | パレット、大型自動車部品、産業部品 |
部品形状に沿ったクランプ力の読み取り
リブ、ボス、および薄い流動セクションはすべて、機械が閉じたままにしておく必要のある有効投影面積を変更するため、肉厚とリブ数を考慮に入れると、輪郭が似ている 2 つの部品でも異なるトン数が必要になる可能性があります。通常、機械クラスを確定する前に金型設計者と短い会話をするだけで、プロジェクトの後半で過小または過大な選択を回避できます。
ショットサイズとバレル容量のマッチング
射出成形機のショット サイズは、機械が 1 サイクルで押し出すことができる溶融プラスチックの最大体積または重量を表し、型締トン数だけではなくバレル容量と照らし合わせて確認する必要があります。成形の実践においてよく従うガイドラインは次のとおりです。 ショット重量は通常、バレルの定格容量の約 40% ~ 75% の間に収まる必要があります。 溶融物の滞留時間と可塑化の品質を実行可能な範囲に維持します。
ショット重量がこの帯域をはるかに下回ると、樹脂が加熱されたバレル内でより多くの時間を費やすことになり、傷つきやすい素材の熱劣化のリスクが高まります。ショット重量がバンドをはるかに超えると、機械は利用可能なサイクル タイム内に材料を完全に可塑化するのに苦労し、ショットごとに溶融品質が不安定になる可能性があります。
- スクリューの直径が樹脂の粘度および希望の出力速度に適合していることを確認します。
- 目標サイクルタイムに対してスクリューの回復時間をチェックする
- 現在使用している樹脂ファミリーの圧縮率を見直す
- 可能な限り、射出成形機工場に特定の金型のショット重量試験データを依頼してください。
油圧式電気式およびハイブリッド式機械のタイプ
油圧射出成形機と電動射出成形機の比較は、主に、各駆動ラインが入力電力をどのようにクランプの動作、射出速度、保持圧力に変換するかによって決まります。油圧システムは、ポンプとバルブバンクを使用してオイルをシリンダー内に移動させます。これは成熟したよく理解されたアプローチであり、現在でも大トン数や重労働の作業では一般的です。電気機械は各軸にサーボ モーターとボールネジを使用し、作業現場への熱放出を抑えながらプログラム可能な速度と位置制御を提供します。ハイブリッド マシンは、サーボ駆動の油圧ポンプと電動アシスト軸を組み合わせ、クランプ強度と素早い応答および低いアイドル ドローを融合することを目指しています。
油圧電気およびハイブリッド特性
電気 ハイブリッド 油圧
特定のマシンのテスト結果ではなく、典型的なドライブの動作に基づく一般的な特性の比較
2 つのプラテンと高速構成
非常に大規模または非常に高速サイクルのアプリケーションの場合、2 つのプラテン設計により従来の 4 本のタイバー レイアウトが廃止され、より大きな金型取り付け領域が確保され、大型の自動車部品やパレット クラスの部品に適しています。代わりに、高速構成は、素早い金型開閉動作とともに迅速な射出に焦点を当てており、サイクル タイムが生産高を左右する薄壁のパッケージングや使い捨て品目に適合します。
精密な再現性と制御システム
一貫した肉厚、生産工程全体にわたる寸法安定性、およびサイクルごとの安定した再現性は、トン数だけではなく制御システムに大きく依存します。閉ループの圧力と位置のフィードバックと応答性の高いヒューマン マシン インターフェイスを組み合わせることで、オペレータは射出速度プロファイル、圧力遷移点の保持、冷却時間を基本的な開ループ システムでは実現できない分解能でロックすることができます。
寸法公差が厳しい部品、薄いスナップフィット機能、または自動車内装トリムなどの化粧面は、一般に、多段階射出および圧力保持プロファイルを備えたサーボ駆動またはハイブリッド プラットフォームの恩恵を受けます。これらの機能は、ショットごとの変動に特に敏感であるためです。
PPからエンジニアリングレジンまでの材料適合性
キャップ、クロージャ、薄肉容器などの PP 用途の射出成形機は、通常、適度な背圧を備えた汎用スクリュー設計を使用します。これは、ポリプロピレンが比較的容易に流動し、より熱に弱い樹脂に比べてかなり広い加工範囲にわたって作業可能であるためです。
PVC では、揮発性ガスを放出し、バレル温度上昇による材料の分解を回避するために、低圧縮、ベント付きのバレルとスクリューのレイアウトが必要ですが、ペット では通常、固有粘度を保護するための厳密な温度制御と組み合わせた、高速サイクルで十分に乾燥した供給システムが必要です。構造部品に使用される充填強化エンジニアリング樹脂には、多くの場合、より高い射出圧力能力と耐摩耗性のバレルおよびスクリュー処理が必要です。を運営している施設 自動車部品用射出成形機 ガラス充填ナイロンコネクタからソフトタッチのオーバーモールディングに至るまで、これらの材料ファミリーのいくつかを同じ生産フロアで頻繁に混合するため、シフト全体にわたるスクリューとバレルの柔軟性は、生のトン数と同じくらい重要です。
| 樹脂ファミリー | 加工メモ | 一般的な使用方法 |
|---|---|---|
| ポリプロピレン | 広い加工窓、汎用ネジ | キャップ、クロージャ、薄肉容器 |
| PVC | ベントバレル、低圧縮スクリュー | パイプ継手、プロファイルコンポーネント |
| PET | 徹底した乾燥と厳密な温度管理が必要 | プリフォーム、包装部品 |
| ガラス入りナイロン | 耐摩耗性のバレルとネジの処理を推奨 | 自動車 and structural connectors |
エネルギー効率と動作消費量
一般に、電気駆動軸はリアルタイム負荷に近い電力を引き出しますが、従来の油圧ポンプは、機械的仕事がほとんど発生していないクランプの滞留段階や冷却段階でもオイルを循環させ続けます。これは、すべての電気機械やハイブリッド機械が、特に射出時間に対して冷却時間が長い金型では、成形サイクル全体にわたって相対的なエネルギー消費が低くなる傾向がある主な理由の 1 つです。サーボ油圧ポンプと固定容量型油圧ポンプに関する技術的な議論では、一定の流量で動作するのではなく瞬間的な需要に合わせて出力が調整されるため、サイクルの部分負荷およびアイドルセグメント中にサーボおよび電気プラットフォームに消費される電力が著しく低下することが一般的に指摘されています。
生産負荷全体にわたる相対的なエネルギー消費
油圧 ハイブリッド 電気
特定のマシンからの測定された出力ではなく、負荷とエネルギーの引き込みパターンの概念図
厚肉包装など、射出時間に比べて冷却時間が長いプラントでは、適格なトン数クラスをハイブリッドまたは電気駆動に移行することで相対的に最大の利益が得られる傾向があります。これは、単に従来のシステムの油圧ポンプがアイドルウィンドウのほとんどで稼働し続けるためです。
機械の設置面積と金型の互換性
機械にはトン数以外にも、タイバーの間隔、プラテンのサイズ、金型の最小高さおよび最大高さ、エジェクターのストロークによって定義される物理的な設置面積があり、これらすべてが対象の金型と利用可能な床および天井のスペースの両方に適合する必要があります。タイバー間隔よりも広い金型は、トン数が部品にどれだけ一致しているかに関係なく、単純に取り付けることはできません。
射出成形機 Structure Overview
簡略構造図、実機レイアウトはトン数、シリーズにより異なります
2 つのプラテンを備えた大トン数の機械では、通常、金型の開放軸に沿ったより長い設置面積と、金型交換のためのより高い天井クリアランスが必要となるため、紙の仕様のみに基づいてトン数クラスを決定する前に、プラントのレイアウトとクレーンの能力を射出成形機の工場に確認する価値があります。
自動化とロボット統合の準備状況
現在の生産ラインのほとんどは、成形機とトップエントリーまたはサイドエントリーのロボットを組み合わせて、部品の取り外し、インサートの配置、または金型のラベル付けを行っているため、ロボット工学を後付けとして扱うのではなく、自動化の準備状況を早期に確認する価値があります。固定プラテン上の標準化された取り付けインターフェース、成形サイクルと同期したデジタル入力および出力ポイント、外部機器を適切にトリガーできる制御システムにより、ロボットまたは下流コンベアを追加すると統合時間が短縮されます。
1 人のオペレーターが複数の機械を同時に監視するセル スタイル製造を計画している施設では、一般に、ライン全体で同様の制御インターフェイスと自動化プロトコルを共有するモデルを選択することでメリットが得られます。これは、この一貫性によってオペレーターのトレーニングが短縮され、作業現場全体でのスペアパーツ計画が簡素化されるためです。
メンテナンス要件と長期信頼性
射出成形機の定期メンテナンスには、作動油の状態と濾過、バレルとスクリューの摩耗検査、タイバーとプラテンの位置合わせチェック、制御システムの校正が含まれます。各タスクの頻度は、デューティ サイクル、樹脂の摩耗性、および工場の周囲の条件によって異なります。研磨ガラス入り樹脂を 24 時間稼働させる機械は、当然のことながら、充填されていない PP を稼働させる軽い負荷の機械よりも頻繁なスクリューとバレルの検査を必要とします。
| 症状 | よくある原因 | 推奨される最初のチェック |
|---|---|---|
| 低い型締圧力または射出圧力 | シールの摩耗、ポンプの摩耗、またはセンサーの校正不良 | 作動油レベルとポンプの状態を確認し、センサーの校正を確認します。 |
| マシンが熱くなっている | オイルクーラーの詰まりまたは冷却液の流れの低下 | プロセス設定を調整する前に、熱交換器と冷却剤ラインを検査してください |
| マシンが注入しない | 安全ゲートのインターロック、空のホッパー、またはノズルの詰まり | インターロックが作動し、材料の供給が中断されていないことを確認します。 |
| パーティングラインのフラッシュ | 型締力不足または型ズレ | 部品面積に対するトン数を再確認し、金型のパーティング ラインを検査します。 |
射出成形機の簡単なトラブルシューティング ログを記録し、症状、変化、樹脂のロットを記録すると、単独で 1 回限りの修理を行うよりも早くパターンが明らかになることが多く、技術的な訪問が必要になった場合にメーカーのサービス チームに役立つ情報が提供されます。
信頼できるものを選ぶ 射出成形機 Manufacturer
仕様書はストーリーの一部しか伝えていないため、装置の背後にある射出成形機メーカーを評価することは、トン数グラフを比較するのと同じくらい重要です。社内エンジニアリング、幅広い型締力範囲、確立された部品とサービス ネットワークを備えたプラスチック射出成形機メーカーは、一般に、ラインでスペア部品、プロセス調整、またはカスタム金型インターフェイスが必要な場合に、より迅速に対応できます。
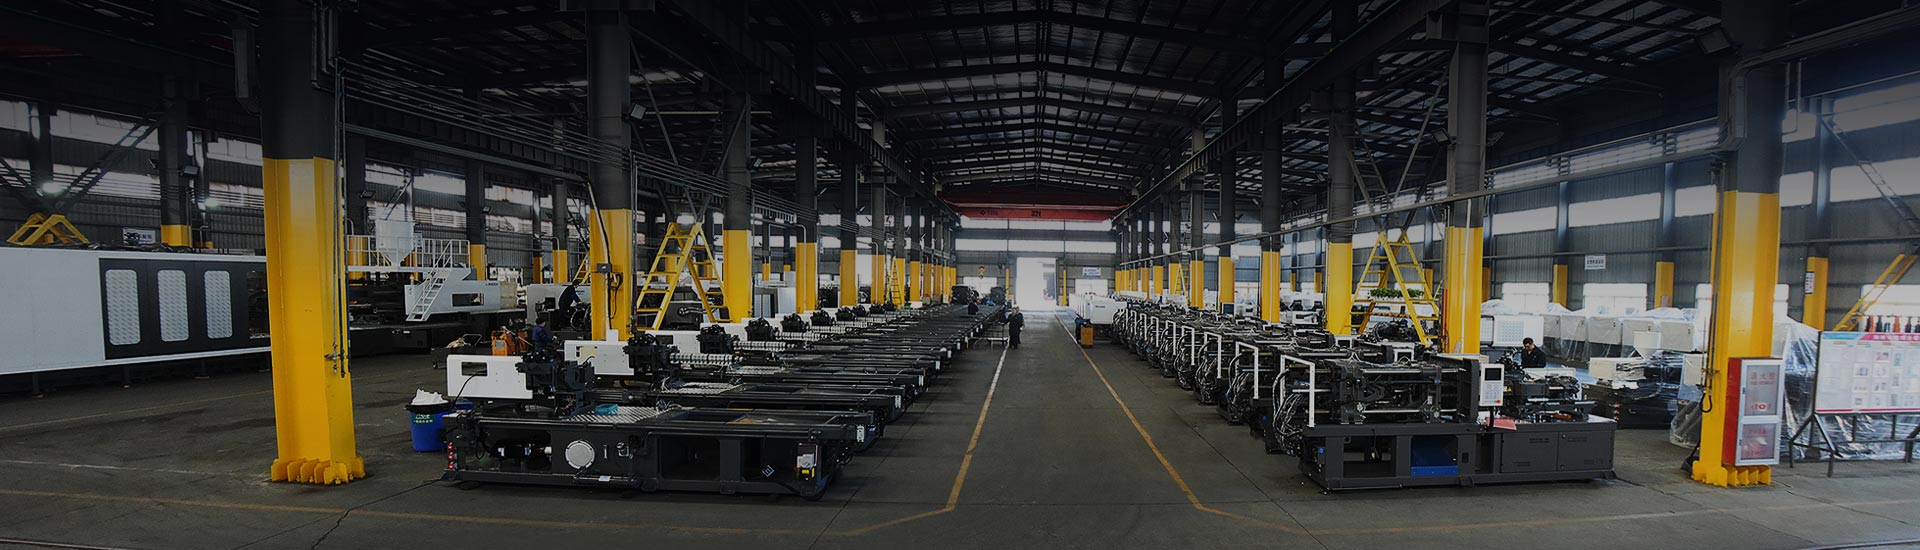
Ningbo Highsun Plastic Machinery Co., Ltd. は、中国のプラスチック機械のサプライチェーンと密接に関連する地域である寧波市の北侖科技園区に拠点を置き、中国の工場から設備を調達している射出成形機メーカーの一例です。工場の敷地面積は120,000平方メートルを超え、電気とオイルのハイブリッドシリーズ、2プラテンシリーズ、高速シリーズ、単色および混合2色シリーズ、BMCシリーズ、PETシリーズ、PVCシリーズに及ぶ98トンから3000トンの型締力範囲にわたるHIGHSUNブランドを、特定の金型または樹脂要件に基づいて構築されたカスタマイズされた構成とともに生産しています。
| シリーズ | 主な焦点 | 注目すべき特性 |
|---|---|---|
| 電気ity And Oil Hybrid | 汎用生産 | アイドルエネルギー消費の低減と精度のバランスを実現 |
| 2 つのプラテン | 大 scale components | タイバー制限のない広い金型取り付け領域 |
| 高速 | 薄肉で高速サイクルの部品 | 素早い射出と金型の動き |
| ダブルカラー | マルチマテリアル&マルチカラーパーツ | 単色および混合色の構成が利用可能 |
| BMC | バルク成形コンパウンド部品 | 配合飼料特性に合わせて調整されたプロセス |
| PET | プリフォームおよび梱包部品 | 厳密な温度制御による高速サイクル |
| PVC | プロファイルとフィッティングコンポーネント | 揮発性物質の放出に適したベント付きバレル |
射出成形機のメーカーを比較する際に役立つ方法は、同様の部品ファミリーを実行している参照サイトを尋ね、同等の金型のサイクル タイム情報を要求し、バレル、スクリュー、油圧コンポーネントなどのスペア部品の一般的なリード タイムを確認することです。これは、機械の耐用年数全体にわたって、初期の仕様書のみよりも継続的なサポートの方が重要であることが多いためです。
よくある質問
射出成形とは
射出成形は、プラスチック ペレットを溶融するまで加熱し、閉じたスチール金型に圧力をかけて射出する製造プロセスです。そこで材料が冷却されてキャビティの形状に固まった後、部品が取り出され、このサイクルが繰り返されます。
プラスチック射出成形機のコストはいくらですか
コストは、クランプ力、駆動タイプ、制御システム、自動化パッケージ、および要求されるカスタマイズのレベルによって異なるため、コンパクトな油圧モデルと大規模な自動化された電気またはハイブリッド ラインとの間で数値は大きく異なります。部品の図面と予想される生産量を射出成形機メーカーと共有することは、特定のプロジェクトの正確な見積もりを取得する最も信頼できる方法です。
中小企業にとって最適な射出成形機は何ですか
中小企業は通常、予想される部品サイズ、肉厚、月間生産量をマッピングすることから始め、その後、現在および短期的な金型要件を快適にカバーできる最低トン数クラスを選択します。これは、後から自動化を追加できる適度な型締力の機械の方が、初期に 1 台の大型プレスを導入するよりも柔軟性が高い傾向があるためです。
射出成形機の選び方
射出成形機の選択は、型締力、ショット サイズ、駆動タイプ、精度のニーズ、材料の適合性、エネルギー使用量、床面積、自動化の準備状況、メンテナンスの期待、メーカーのサポート ネットワークを段階的に検討するのと同様に効果的です。これは、この記事全体で説明する順序と同じです。
射出成形機の圧力が低いのはなぜですか
通常、圧力測定値が低い場合は、油圧シールの磨耗や効率の低下、圧力センサーの校正ミス、油圧回路内に閉じ込められた空気などが原因であるため、プロセス プログラムを調整する前に、オイルの状態、ポンプ出力、センサーの校正を確認することが合理的な最初のステップとなります。
射出成形機が過熱するのはなぜですか
オーバーヒートは、オイル クーラーの詰まりやスケール、冷却液の流れの制限、冷却ファンの故障、または周囲温度が高く油圧タンク周囲の空気の流れが制限されている作業環境に関連していることが多いため、通常は冷却回路が最初に検査される場所になります。
射出成形機が射出しないのはなぜですか
射出しない機械は、安全ゲートや完全にかみ合っていないインターロック、空のホッパーまたはブリッジホッパー、ノズルの詰まり、または制御システムにフラグが立てられた障害によって停止していることがよくあります。そのため、プロセスパラメータに触れる前にこれらのチェックを順番に実行することで、通常は原因をすぐに絞り込むことができます。
射出成形でバリが発生するのはなぜですか
パーティング ラインのバリは通常、成形品の投影面積に対して型締力が低すぎること、金型が適切に位置合わせされていない、またはパーティング面が摩耗していること、または射出圧力が金型と型締めトン数が安全に維持できるよりも高く設定されていることを示しているため、金型の検査と並行してトン数の計算を再検討することが良い出発点となります。


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
